Processos comuns para moldagem de plástico
No coração da indústria, precisão e inovação se entrelaçam. Aqui, não estamos apenas moldando formas, estamos moldando possibilidades. Imagine um pedaço de matéria-prima transformado pela tecnologia em um caleidoscópio de ferramentas, peças e obras de arte. Não é mágica, é a arte de... Molde de Injeçãono.
A seguir, são apresentadas classificações de processos comuns para
Molde de plásticono:
Moldagem por injeção: Moldagem por injeção, Moldagem com inserto, Moldagem por injeção dupla, Processo de moldagem por injeção de microespuma, Nanomoldagem por injeção (NMT)
Moldagem por sopro: Moldagem por sopro, moldagem por sopro de peças ocas (Moldagem por sopro de extrusão, Moldagem por sopro de injeção, Moldagem por sopro de estiramento)
Moldagem por extrusão
1. Moldagem por Injeção
(1)Moldagem por injeção
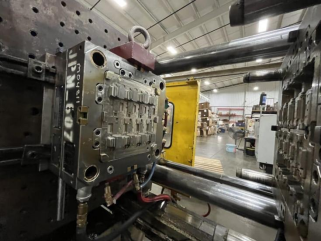
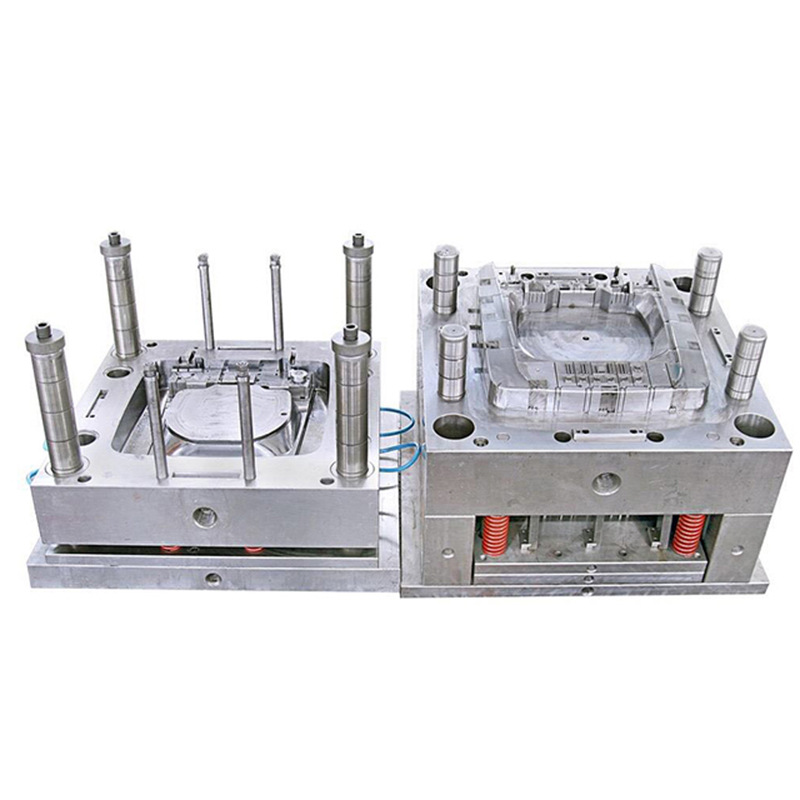
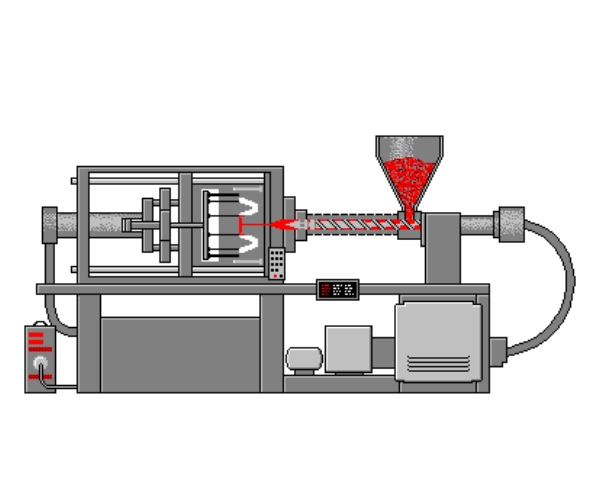
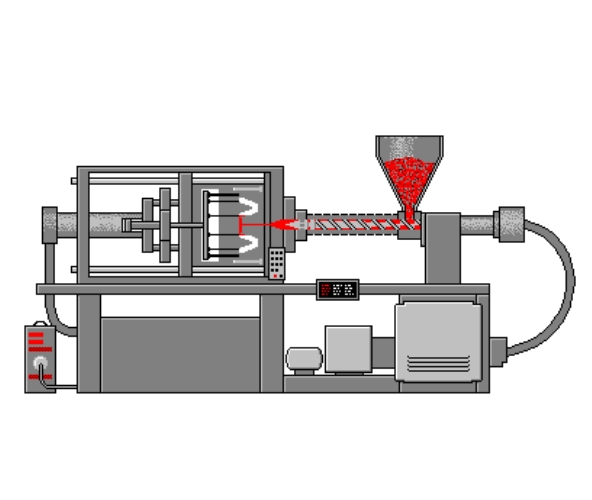
Moldagem por injeção: O princípio consiste em adicionar matérias-primas granuladas ou em pó ao reservatório da máquina de injeção. As matérias-primas são aquecidas e fundidas, passando a fluir. Impulsionadas pela rosca ou pistão da máquina de injeção, elas injetam o material através do bico e do sistema de vazamento do molde, onde endurecem e ganham forma. Os fatores que afetam a qualidade da moldagem por injeção são: pressão de injeção, tempo de injeção e temperatura de injeção.
Característica da técnica
Vantagem | defeito |
| 1.SCiclo de moldagem curto, alta eficiência de produção, fácil de automatizar. 2.Cuma forma complexa, de tamanho preciso, com inserções de metal ou não metal em peças de plástico. 3.PA qualidade do produto é estável. 4.Ampla gama de adaptações | 1. O preço dos equipamentos de moldagem por injeção é mais alto. 2. EUA estrutura do molde de injeção é complexa. 3. HAlto custo de produção, longo ciclo de produção, não adequado para produção de peças plásticas em pequenos lotes. |
AplicativoNa área de produtos industriais, os produtos moldados por injeção de plástico da ABBYLEE incluem: suprimentos médicos, produtos domésticos, utensílios de cozinha, carcaças de equipamentos elétricos (secadores de cabelo, aspiradores de pó, mexedores de alimentos, etc.), brinquedos e jogos, diversos produtos da indústria automotiva e peças para muitos outros produtos.
(2)Moldagem de inserção
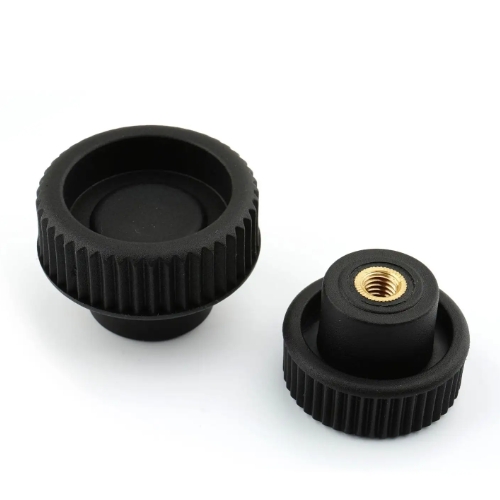
Moldagem com inserto: A moldagem com inserto refere-se à injeção de resina no molde após a pré-preparação de um inserto de material diferente, à cura conjunta do material fundido e do inserto, resultando em um processo de moldagem de produto integrado.
Característica da técnica
1. A combinação de pré-formagem de múltiplos insertos torna o pós-projeto da combinação da unidade do produto mais racional.
2. A facilidade de moldagem da resina, a flexibilidade e a rigidez, resistência e resistência térmica do metal podem ser complementadas pela combinação de produtos integrados de metal e plástico, que são robustos e complexos.
3. Especialmente com o uso da combinação de isolamento de resina e condutividade metálica, o produto moldado pode atender às funções básicas de produtos elétricos.
4. Para produtos moldados rígidos, a junta de vedação de borracha em produtos moldados elásticos flexíveis, através da moldagem por injeção matricial em um produto integrado, pode evitar a operação complexa de posicionamento do anel de vedação, facilitando a combinação automática no pós-processamento.
(3)Moldagem por injeção dupla
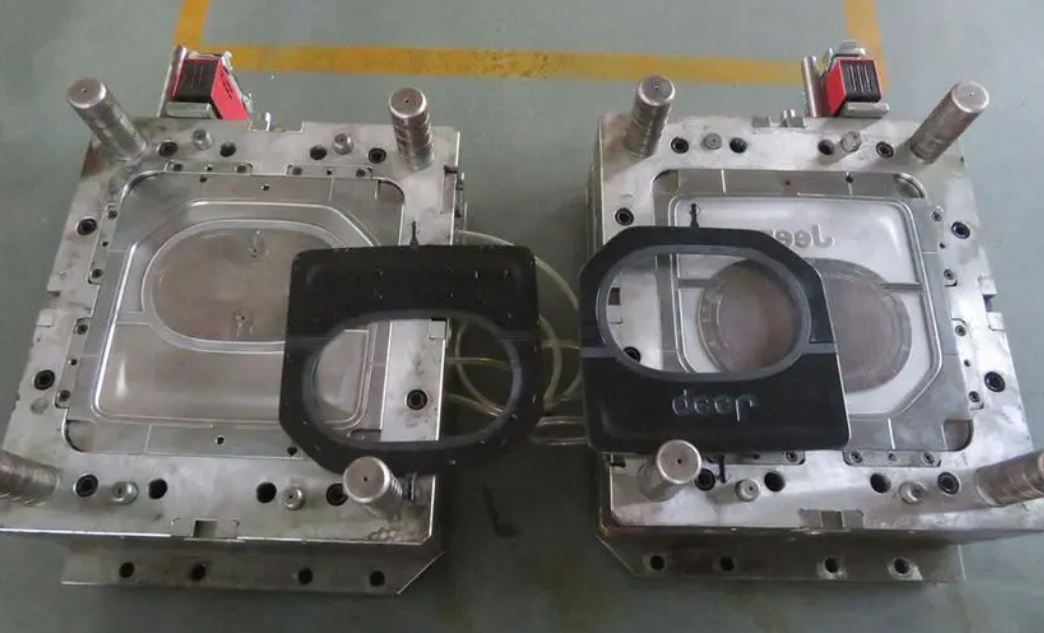
Moldagem por dupla injeção: refere-se ao método de moldagem que consiste em injetar dois tipos de plástico com cores diferentes no mesmo molde. Isso permite que o plástico apresente duas cores distintas e que as peças plásticas exibam padrões regulares ou irregulares, como o efeito moiré, melhorando a praticidade e a estética das peças.
Característica da técnica
1. O material do núcleo pode utilizar materiais de baixa viscosidade para reduzir a pressão de injeção.
2. Considerando a proteção ambiental, o material principal pode utilizar materiais secundários reciclados.
3. De acordo com as diferentes características de uso, como por exemplo, material de revestimento espesso utilizando material macio, material de núcleo utilizando material rígido ou material de núcleo podendo utilizar espuma plástica para reduzir o peso.
4. Materiais de núcleo de qualidade inferior podem ser usados para reduzir custos.
5. O material da camada externa ou do núcleo pode ser de alta qualidade e possuir propriedades superficiais especiais, como interferência de ondas eletromagnéticas, alta condutividade e outras características que aumentam o desempenho do produto.
6. A escolha adequada do material da superfície e do núcleo pode reduzir a tensão residual do produto moldado, aumentar a resistência mecânica ou melhorar as propriedades da superfície do produto.
(4)Processo de moldagem por injeção de microespuma
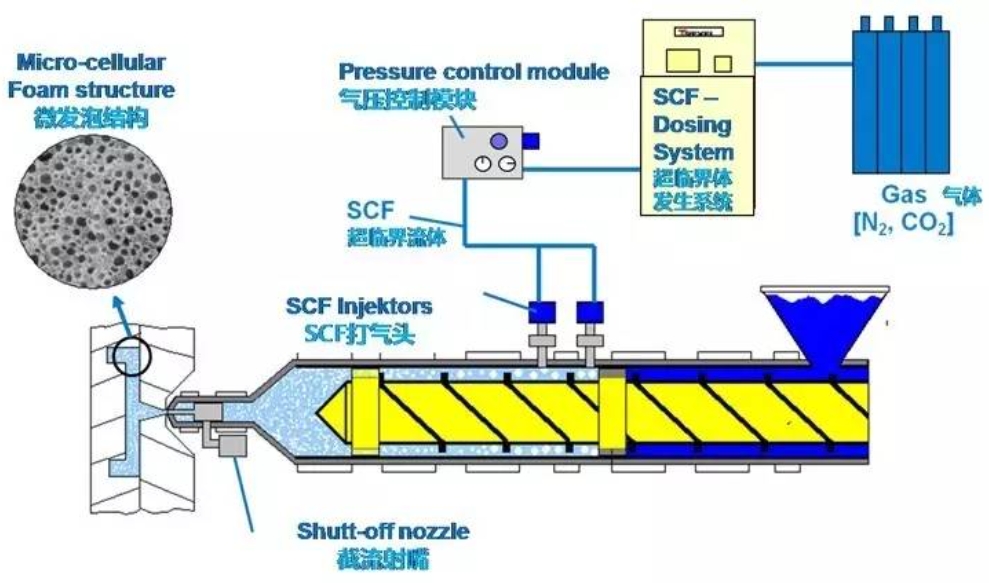
Processo de moldagem por injeção de microespuma: é uma tecnologia inovadora de moldagem por injeção de precisão que se baseia na expansão de poros para preencher o produto e completar a moldagem da peça a uma pressão baixa e média. O processo de espumação microcelular pode ser dividido em três etapas: primeiro, o fluido supercrítico (dióxido de carbono ou nitrogênio) é dissolvido no adesivo termofusível para formar uma solução monofásica; em seguida, através do bico de injeção, o fluido é injetado na cavidade do molde com baixa temperatura e pressão. A diminuição da temperatura e da pressão leva à instabilidade das moléculas, o que forma um grande número de núcleos de bolhas no produto, e esses núcleos de bolhas crescem gradualmente, formando minúsculos orifícios.
Característica da técnica
1. Moldagem por injeção de precisão.
2. Ao superar as inúmeras limitações da moldagem por injeção tradicional, é possível reduzir significativamente o peso das peças e encurtar o ciclo de moldagem.
3. Melhorar significativamente a deformação por empenamento e a estabilidade dimensional das peças.
Aplicativo
Painel de instrumentos do carro, painel da porta, duto de ar condicionado, etc.
(5)Moldagem por nanoinjeção (NMT)
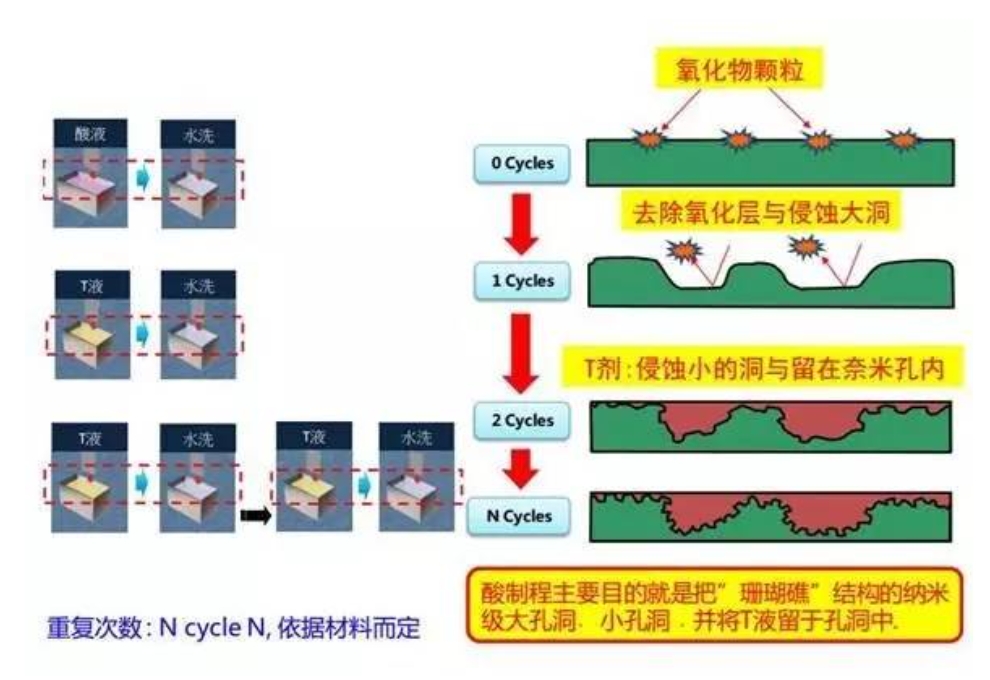
Tecnologia de Nanomoldagem (NMT): É um método de construção que combina metal e plástico com nanotecnologia. Após o tratamento nanoestruturado da superfície metálica, o plástico é injetado diretamente sobre ela, formando uma única peça. A tecnologia de nanomoldagem divide-se em dois tipos de processos, de acordo com a localização do plástico:
1. Plástico para não aparência da moldagem integrada
2. Plástico para o acabamento da moldagem integrada
Característica da técnica
1. O produto possui uma textura com aparência metálica.
2. O design do mecanismo do produto é simplificado, tornando-o mais leve, mais fino, mais curto e menor, além de mais econômico do que o método de usinagem CNC.
3. Reduzir os custos de produção e a resistência da ligação, além de diminuir significativamente o uso de consumíveis relacionados.
Materiais de metal e resina aplicáveis
1. Alumínio, magnésio, cobre, aço inoxidável, titânio, ferro, chapa galvanizada, latão.
2. A liga de alumínio apresenta grande adaptabilidade, abrangendo as séries 1000 a 7000.
3. Resinas, incluindo PPS, PBT, PA6, PA66 e PPA.
4. O PPS possui uma força de adesão particularmente alta (3000 N/cm²).
Aplicativo
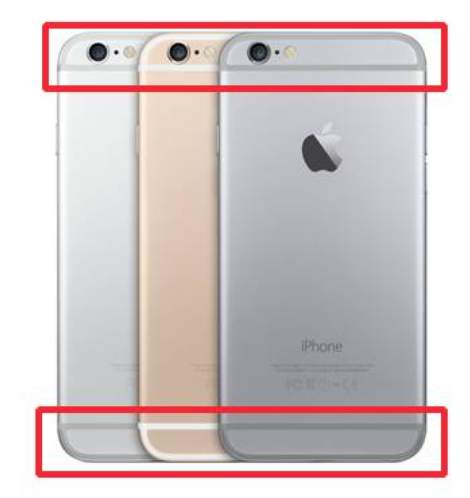
Capa para celular, capa para laptop, etc.
2. Moldagem por sopro
Moldagem por sopro: É o método de extrusão da matéria-prima termoplástica fundida para dentro do molde, seguida da injeção de ar sobre a matéria-prima. Sob a ação da pressão do ar, a matéria-prima fundida expande-se, ajustando-se às paredes da cavidade do molde, e finalmente esfria e solidifica, adquirindo o formato desejado do produto.
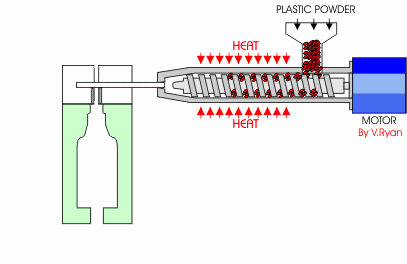
A moldagem por sopro divide-se em dois tipos: moldagem por sopro de filme e moldagem por sopro de peças ocas:
(1)Moldagem por sopro de filme
A moldagem por sopro de filme consiste em extrudar o plástico fundido através da abertura circular da matriz da cabeça da extrusora, formando um tubo cilíndrico fino. Em seguida, injeta-se ar comprimido na cavidade do tubo fino através do orifício central da cabeça, expandindo-o e formando um filme tubular de diâmetro maior (comumente conhecido como tubo bolha). Após o resfriamento, o filme é enrolado.
(2)moldagem por sopro oca
A moldagem por sopro de peças ocas é uma tecnologia de moldagem secundária que consiste em insuflar um bloco de material semelhante à borracha, confinado na cavidade do molde, para criar produtos ocos com o auxílio da pressão de gás. É um método para produzir peças plásticas ocas. Os métodos de fabricação por moldagem por sopro de peças ocas são diversos, incluindo moldagem por sopro por extrusão, moldagem por sopro por injeção e moldagem por sopro com estiramento.
1) Moldagem por sopro de extrusão: A moldagem por extrusão e sopro consiste em usar uma extrusora para extrudar o tarugo tubular, prendê-lo na cavidade do molde e cobrir o fundo enquanto ainda está quente, e então soprar ar comprimido para dentro da cavidade do tarugo tubular.
2) Moldagem por injeção e sopro: A peça bruta utilizada é obtida por moldagem por injeção. O tarugo é colocado no núcleo do molde e, após o molde ser fechado por sopro, ar comprimido é passado através do núcleo do molde, o tarugo é soprado, resfriado e o produto é obtido após a desmoldagem.
Vantagem
A espessura da parede do produto é uniforme, a tolerância de peso é pequena, o pós-processamento é mínimo e o desperdício de material nos cantos é reduzido; Adequado para a produção de grandes lotes de produtos pequenos e de alta qualidade.
3) Moldagem por sopro com estiramento: O tarugo, previamente aquecido à temperatura de estiramento, é colocado no molde de sopro, sendo o estiramento longitudinal realizado com a haste de estiramento e o sopro transversal realizados com ar comprimido, obtendo-se assim o produto.
Aplicativo
1. A moldagem por sopro de filme é usada principalmente para fabricar filmes plásticos.
2. A moldagem por sopro de peças ocas é usada principalmente para fabricar produtos plásticos ocos (garrafas, barris de embalagem, regadores, tanques de combustível, latas, brinquedos, etc.).
3. Moldagem por extrusão
Moldagem por extrusão: principalmente adequada para moldagem de termoplásticos, mas também para alguns termofixos e plásticos reforçados com boa fluidez. O processo de moldagem consiste em utilizar um parafuso rotativo para aquecer e fundir a matéria-prima termoplástica, extrudá-la pela cabeça com o formato de seção transversal desejado, finalizá-la com o acabamento e, em seguida, resfriá-la e solidificá-la em um resfriador para obter o produto com a seção transversal desejada.
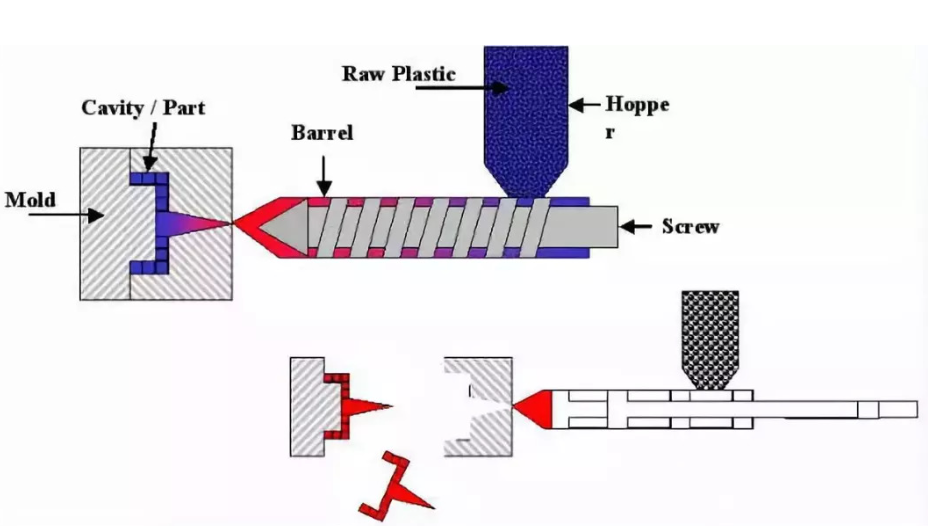
Característica da técnica
1. Baixo custo de equipamento.
2. A operação é simples, o processo é fácil de controlar e permite alcançar uma produção automatizada contínua.
3. Alta eficiência de produção; a qualidade do produto é uniforme e densa.
4. Produtos ou produtos semiacabados de vários formatos de seção transversal podem ser formados alterando-se a matriz da cabeça de estampagem.
Aplicativo
Na área de design de produtos, a moldagem por extrusão possui grande aplicabilidade. Os tipos de produtos extrudados incluem tubos, filmes, barras, monofilamentos, fitas planas, redes, recipientes ocos, janelas, caixilhos de portas, placas, revestimentos de cabos, monofilamentos e outros perfis.
Junte-se à ABBYLEE para explorar as infinitas maravilhas do processamento por moldagem por injeção e inaugurar uma nova era de criatividade.