Nachricht
010203
Die Zusammensetzung des Formhohlraums und die Anwendung der Spritzgussform
18.04.2024
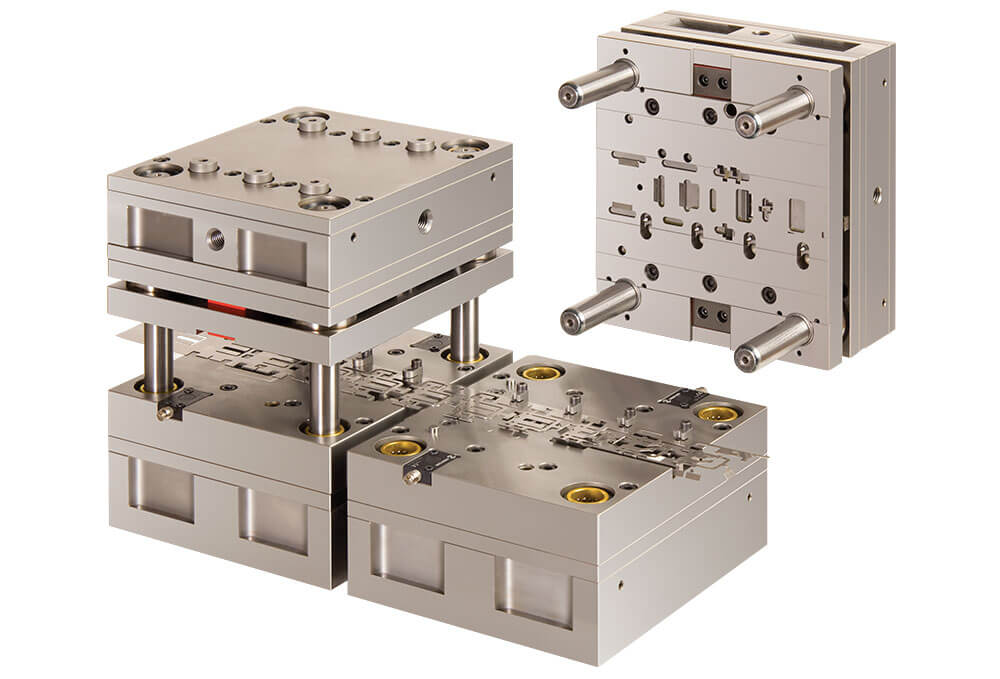
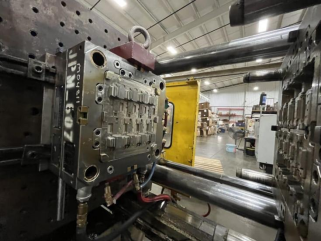
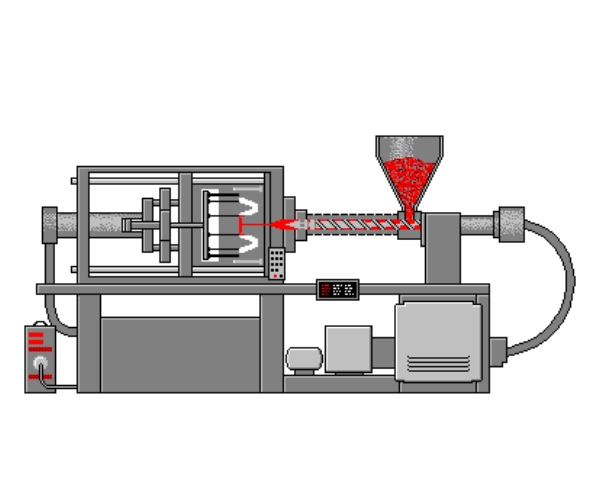
Ein Spritzgussform Es handelt sich um ein Werkzeug zur Herstellung von Kunststoffprodukten; es verleiht diesen Produkten ihre endgültige Struktur und präzise Abmessungen. Da das Hauptproduktionsverfahren darin besteht, hocherhitzten, geschmolzenen Kunststoff mittels hohem Druck und mechanischem Antrieb in die Form zu spritzen, wird es auch als Spritzgussform bezeichnet.
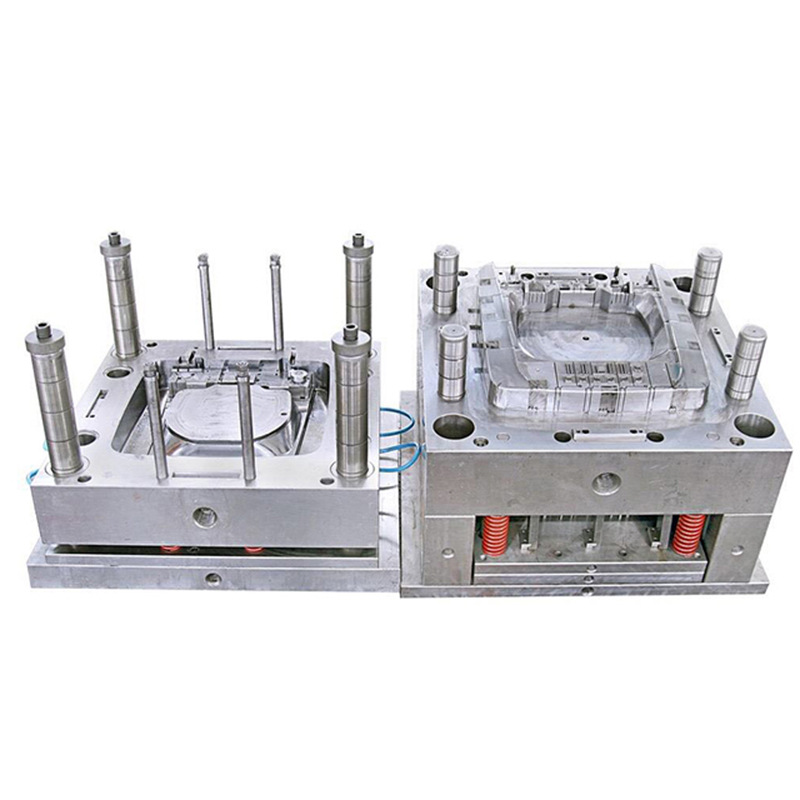
Komponente:
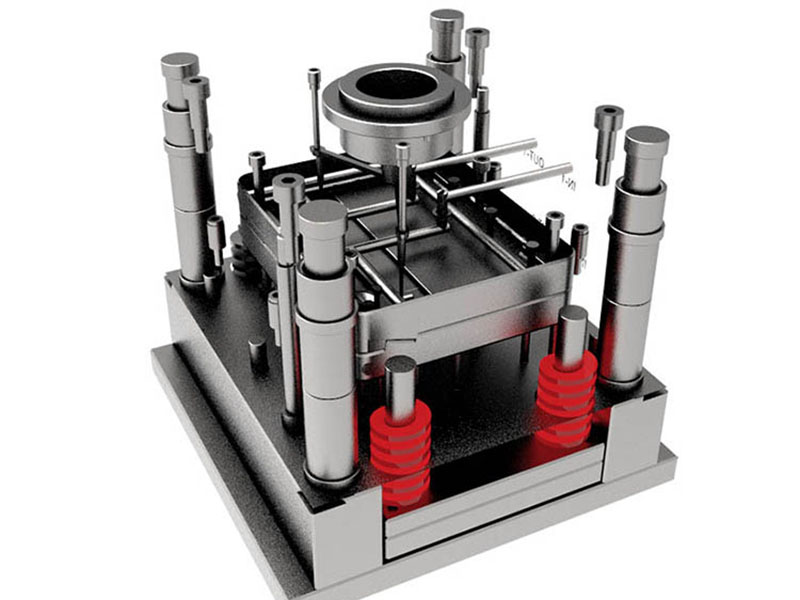
1. Das Anguss-System bezeichnet den Kunststoffflusskanal in der Form von der Düse bis zum Werkzeug. Spritzgießen Maschine zum Formhohlraum. Herkömmliche Gießsysteme bestehen aus Hauptkanälen, Verteilerkanälen, Anschnitten, Kaltmaterialöffnungen usw.
2. Laterale Trennung und Kernziehmechanismus.
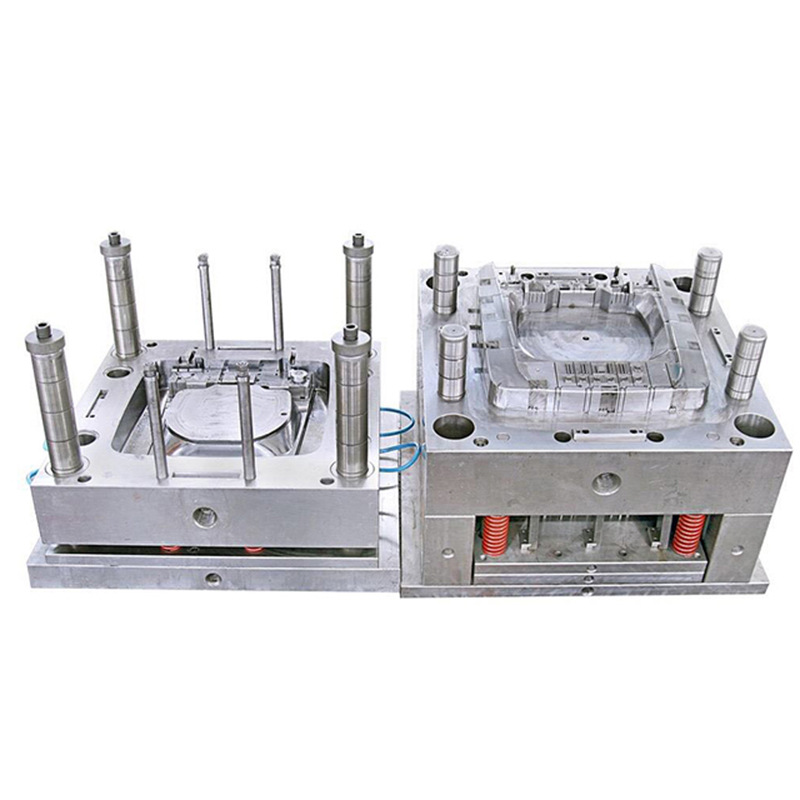
3. Der Führungsmechanismus in der Kunststoffform dient hauptsächlich der Positionierung, Führung und der Aufnahme eines bestimmten Seitendrucks, um ein präzises Schließen der beweglichen und fixierten Formteile zu gewährleisten. Der Formschließmechanismus besteht aus Führungsstiften, Führungshülsen oder Führungsbohrungen (direkt in die Schablone eingefräst), Positionierkegeln usw.
4. Die Auswurfvorrichtung dient hauptsächlich dazu, das Werkstück aus der Form auszuwerfen und besteht aus einer Auswerferstange oder einem Auswerferrohr oder einer Druckplatte, einer Auswerferplatte, einer Auswerfer-Festplatte, einer Rückstellstange und einer Zugstange.
5. Kühl- und Heizsystem.
6. Abgasanlage.
7. Formteile sind die Bestandteile des Formhohlraums. Dazu gehören hauptsächlich: Stempel, Formkörper, Kern, Formstab, Formring, Einsätze und weitere Teile.
Einstufung:
Nach den Formgebungseigenschaften werden Spritzgussformen in duroplastische Kunststoffformen und thermoplastische Kunststoffformen unterteilt; nach dem Formgebungsverfahren werden sie in Stanzformen, Transferformen, Blasformen, Gussformen, Thermoformformen, Heißpressformen, Spritzgussformen usw. unterteilt.
Material:
Das Material der Form beeinflusst die Kühlwirkung direkt. Gängige Formmaterialien sind P20-Stahl, H13-Stahl, P6-Stahl, S7-Stahl, Beryllium-Kupfer-Legierung, Aluminium, Edelstahl 420 und Edelstahl 414.
Hohlraum:
Der Formhohlraum ist ein Bereich in der Form, der die gleiche Form wie das Formteil hat und in dem das geschmolzene Plastik nach dem Pressen und Abkühlen geformt wird. Dieser Bereich wird auch als Formhohlraum bezeichnet. Kleinere Fertigprodukte werden üblicherweise aus wirtschaftlichen und effizienten Gründen als Mehrfachformen konstruiert. Beispielsweise verfügt eine Form über mehrere identische oder ähnliche Folienkavitäten für eine schnelle Produktion.
Tiefgangswinkel:
Übliche Standard-Entformungswinkel liegen zwischen 1 und 2 Grad (1/30 bis 1/60). Die Tiefe beträgt etwa 1,5 Grad für 50 bis 100 mm und etwa 1 Grad für 100 mm. Die Rippen sollten mindestens 0,5 Grad Neigung und mindestens 1 mm Dicke aufweisen, um die Werkzeugherstellung zu erleichtern und die Werkzeuglebensdauer zu verlängern.
Wenn eine Texturierung erforderlich ist, empfiehlt es sich, den Winkel größer als üblich zu wählen. Der Winkel sollte vorzugsweise mehr als 2 Grad betragen, jedoch nicht mehr als 5 Grad.
Grundstil:
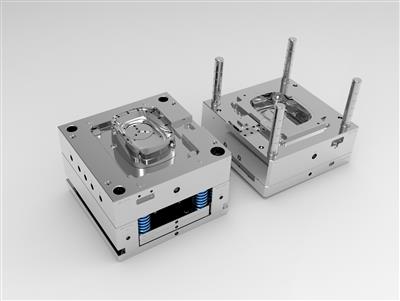
Die Zweiplattenform ist die am häufigsten verwendete Formart und zeichnet sich durch niedrige Kosten, einfache Struktur und kurzen Formzyklus aus.
Das Angusskanalsystem des Dreiplattenwerkzeugs befindet sich auf der Materialplatte. Beim Öffnen des Werkzeugs wirft die Materialplatte das überschüssige Material im Angusskanal und der Buchse aus. Im Dreiplattenwerkzeug werden Angusskanal und Fertigprodukt separat ausgeworfen.
Gängige Typen:
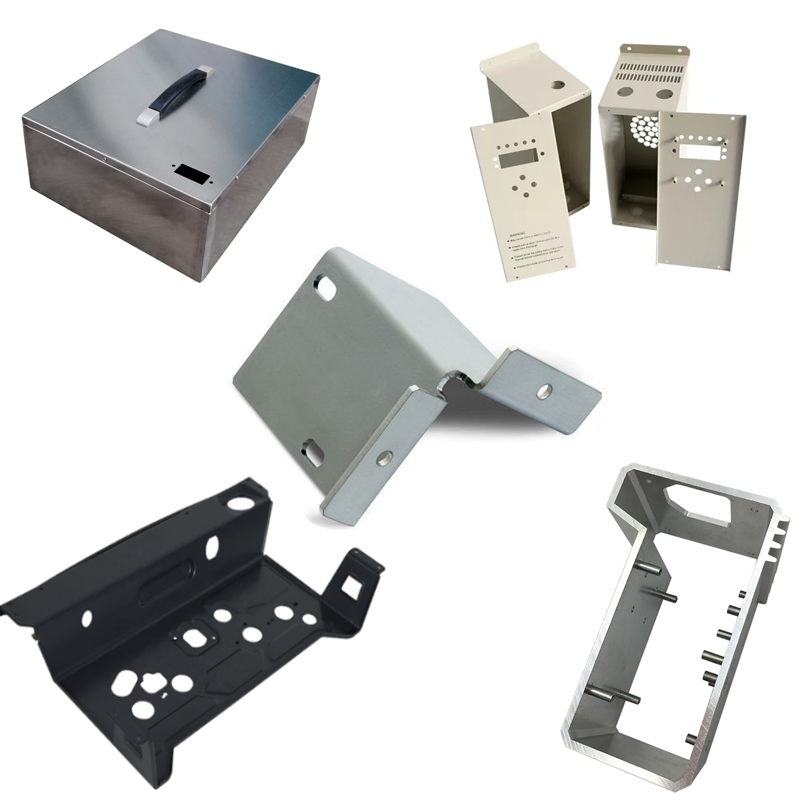
Stanzwerkzeuge sind spezielle Prozessanlagen, die zur Bearbeitung von Werkstoffen zu Teilen im Kaltumformverfahren eingesetzt werden. Sie werden auch als Kaltumformwerkzeuge bezeichnet. Das Stanzen ist ein Druckumformverfahren, bei dem ein auf einer Presse montiertes Werkzeug bei Raumtemperatur Druck auf das Material ausübt, um es zu trennen oder plastisch zu verformen und so die gewünschten Teile zu erhalten.