Gängige Verfahren für die Kunststoffformung
Im Herzen der Industrie sind Präzision und Innovation eng miteinander verbunden. Hier formen wir nicht nur Gestalten, sondern gestalten Möglichkeiten. Stellen Sie sich ein Stück Rohmaterial vor, das durch Technologie in ein Kaleidoskop aus Werkzeugen, Teilen und Kunstwerken verwandelt wird. Das ist keine Magie, sondern die Kunst der... Spritzgussformbei.
Im Folgenden sind gängige Prozessklassifizierungen aufgeführt für
Kunststoffformbei:
Spritzgießen: Spritzgießen, Einlegetechnik, Doppelspritzgießen, Mikro-Schaum-Spritzgießen, Nano-Spritzgießen (NMT)
Blasformen: Blasformen, Hohlblasformen (Extrusionsblasformen, Spritzblasformen, Streckblasformen)
Extrusionsformen
1. Spritzgießen
(1) Spritzgießen
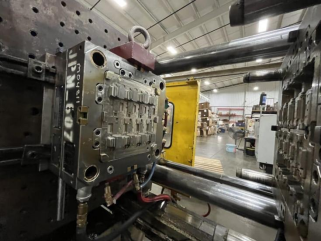
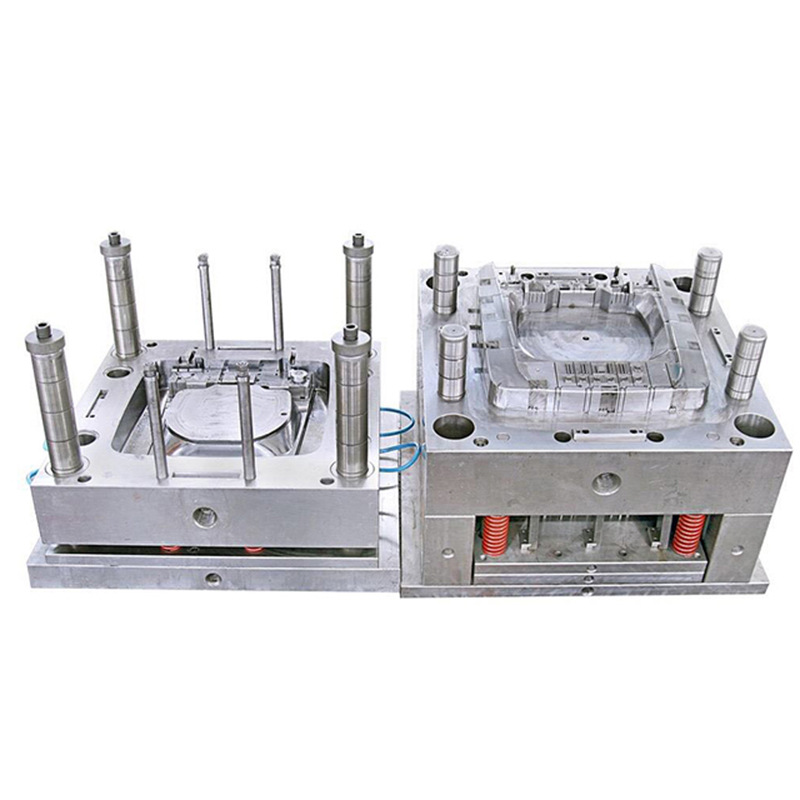
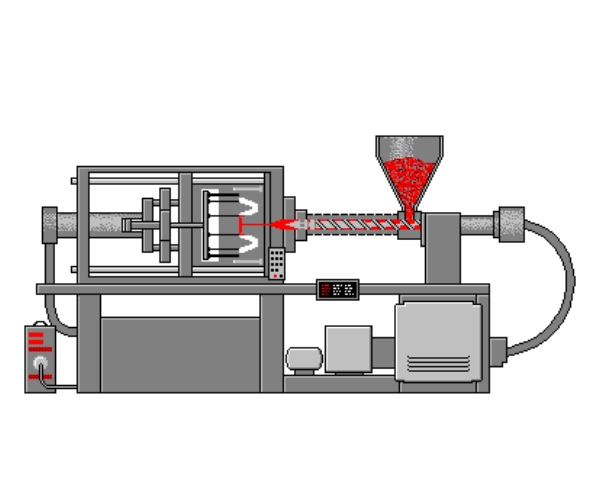
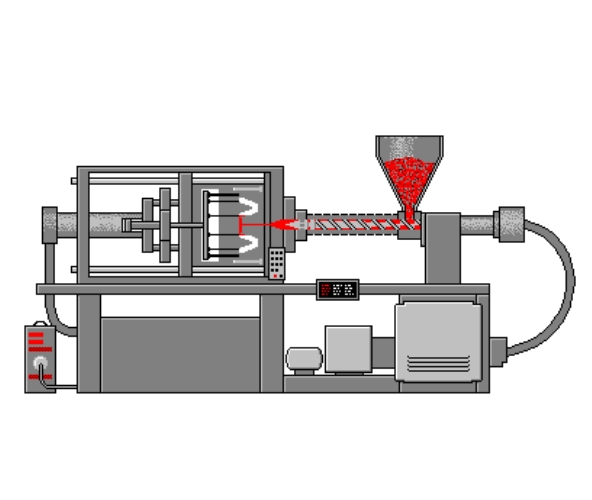
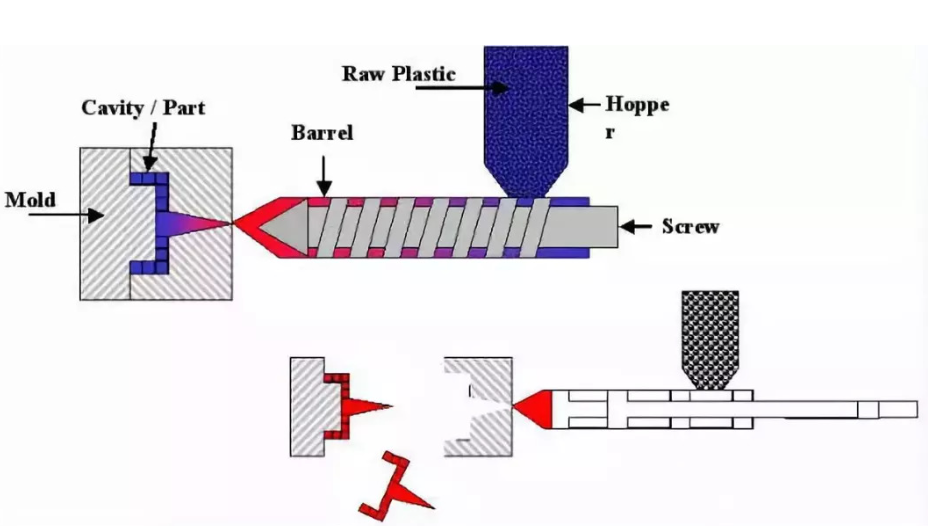
Spritzgießen: Das Prinzip besteht darin, körnige oder pulverförmige Rohstoffe in den Trichter der Spritzgießmaschine zu geben. Die Rohstoffe werden erhitzt und im flüssigen Zustand geschmolzen. Durch die Schnecke oder den Kolben der Spritzgießmaschine werden sie durch die Düse und das Formgießsystem in den Formhohlraum gepresst, wo sie aushärten und ihre Form erhalten. Faktoren, die die Qualität des Spritzgießens beeinflussen, sind: Einspritzdruck, Einspritzzeit und Einspritztemperatur.
Technisches Merkmal
Vorteil | Defekt |
| 1.SKurzer Formzyklus, hohe Produktionseffizienz, einfache Automatisierung 2.Ceine komplexe Form, genaue Größe, mit Metall- oder Nichtmetalleinsätzen aus Kunststoffteilen 3.PDie Produktqualität ist stabil 4.Breites Anpassungsspektrum | 1Die Der Preis für Spritzgießmaschinen ist höher 2. ICHDie Struktur einer Spritzgussform ist komplex 3. HHohe Produktionskosten, langer Produktionszyklus, nicht geeignet für die Fertigung kleiner Einzelserien von Kunststoffteilen |
AnwendungIm Bereich der Industrieprodukte sind die Produkte von ABBYLEE im Bereich Kunststoffspritzguss: medizinische Geräte, Haushaltsprodukte, Küchenartikel, Gehäuse für elektrische Geräte (Haartrockner, Staubsauger, Rührstäbchen usw.), Spielzeug und Spiele, verschiedene Produkte der Automobilindustrie sowie Teile für viele andere Produkte.
(2) Formteil einsetzen
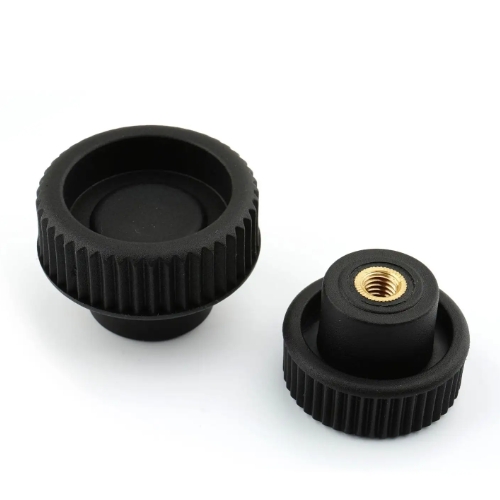
Insert Molding: Insert Molding bezeichnet das Einspritzen von Harz in die Form nach dem Einlegen des zuvor vorbereiteten Materials. Durch das Aushärten der Verbindung zwischen geschmolzenem Material und Insert entsteht ein integrierter Produktformprozess.
Technisches Merkmal
1. Durch die Vorformung mehrerer Einsätze wird die nachträgliche Anpassung der Produktkombination sinnvoller.
2. Die gute Formbarkeit des Harzes, seine Biegsamkeit und die Steifigkeit, Festigkeit und Hitzebeständigkeit des Metalls können durch die Kombination von robusten und komplexen Metall-Kunststoff-Verbundprodukten ergänzt werden.
3. Insbesondere durch die Verwendung der Kombination aus Harzisolierung und Metallleitfähigkeit kann das Formteil die grundlegenden Funktionen elektrischer Produkte erfüllen.
4. Bei starren Formteilen kann durch die Integration einer Gummidichtung in ein Produkt mittels Matrix-Spritzgießen der aufwendige Vorgang des Anordnens des Dichtungsrings entfallen, was die automatische Nachbearbeitung erleichtert.
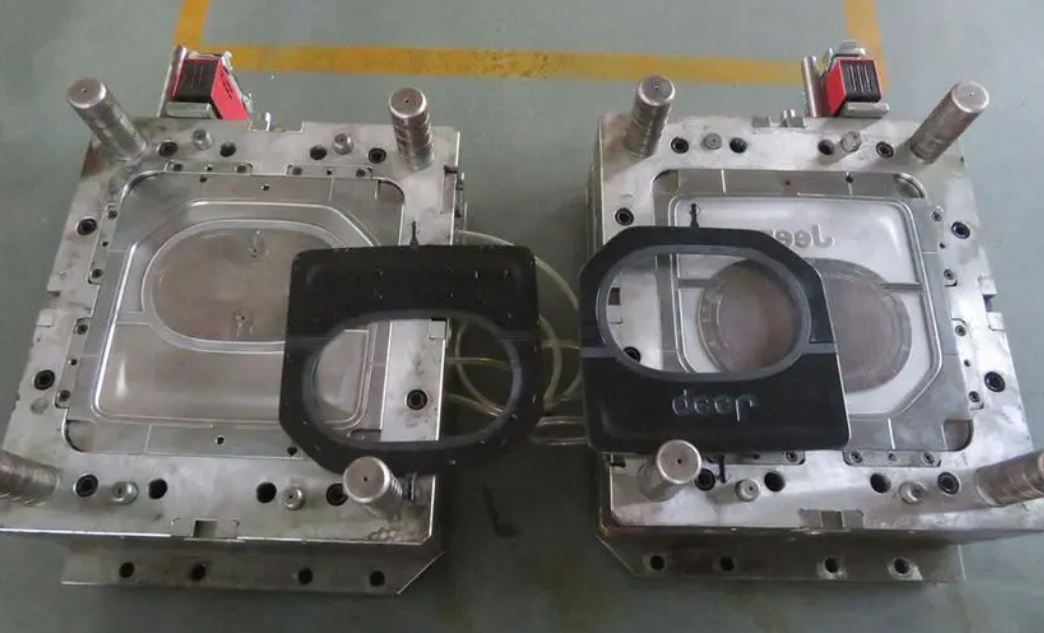
(3) Doppelspritzguss
Doppelspritzguss: Hierbei werden zwei Kunststoffarten in unterschiedlichen Farben in dieselbe Form eingespritzt. Dadurch können die Kunststoffteile zwei verschiedene Farben aufweisen und regelmäßige oder unregelmäßige Moiré-Muster zeigen, was ihre Funktionalität und Ästhetik verbessert.
Technisches Merkmal
1. Um den Einspritzdruck zu reduzieren, können für den Kern niedrigviskose Materialien verwendet werden.
2. Aus Gründen des Umweltschutzes können für das Kernmaterial recycelte Sekundärmaterialien verwendet werden.
3. Je nach Verwendungszweck, z. B. dickes Deckmaterial aus weichem Material, Kernmaterial aus hartem Material oder Kernmaterial aus Schaumkunststoff zur Gewichtsreduzierung.
4. Zur Kostenreduzierung können minderwertigere Kernmaterialien verwendet werden.
5. Das Außenmaterial oder das Kernmaterial kann teuer sein und über spezielle Oberflächeneigenschaften verfügen, wie z. B. elektromagnetische Welleninterferenz, hohe Leitfähigkeit und andere Materialien, um die Produktleistung zu steigern.
6. Durch die Wahl eines geeigneten Deckschicht- und Kernmaterials lassen sich die Eigenspannungen des Formteils reduzieren, die mechanische Festigkeit erhöhen oder die Oberflächeneigenschaften des Produkts verbessern.
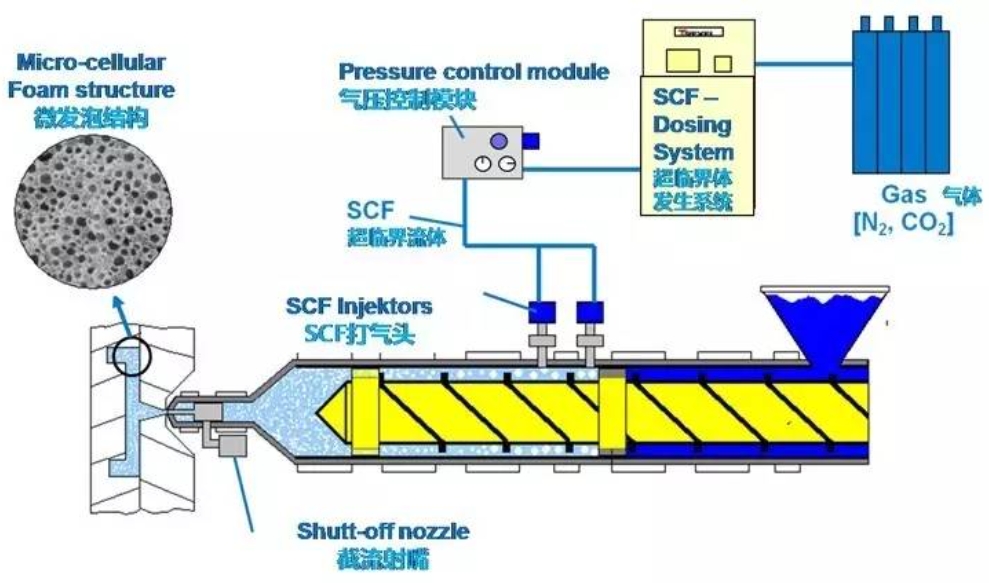
(4) Mikro-Schaum-Spritzgießverfahren
Mikroschaum-Spritzgießverfahren: Dieses innovative Präzisionsspritzgießverfahren nutzt die Porenexpansion, um das Produkt zu füllen und das Formteil bei niedrigem bis mittlerem Druck zu formen. Der mikrozelluläre Schäumprozess lässt sich in drei Phasen unterteilen: Zunächst wird ein überkritisches Fluid (Kohlendioxid oder Stickstoff) in den Schmelzklebstoff eingemischt, um eine einphasige Lösung zu bilden. Anschließend wird das Material durch eine Umschaltdüse mit niedriger Temperatur und niedrigem Druck in den Formhohlraum eingespritzt. Die sinkende Temperatur und der reduzierte Druck führen zur Instabilität der Moleküle, wodurch sich zahlreiche Blasenkeime im Produkt bilden, die sich allmählich zu winzigen Poren entwickeln.
Technisches Merkmal
1. Präzisionsspritzguss.
2. Durch die Überwindung der vielen Einschränkungen des traditionellen Spritzgießens kann das Gewicht der Teile deutlich reduziert und der Formzyklus verkürzt werden.
3. die Verzugsfestigkeit und Dimensionsstabilität der Teile erheblich verbessern.
Anwendung
Instrumententafel, Türverkleidung, Klimaanlagenkanal usw.
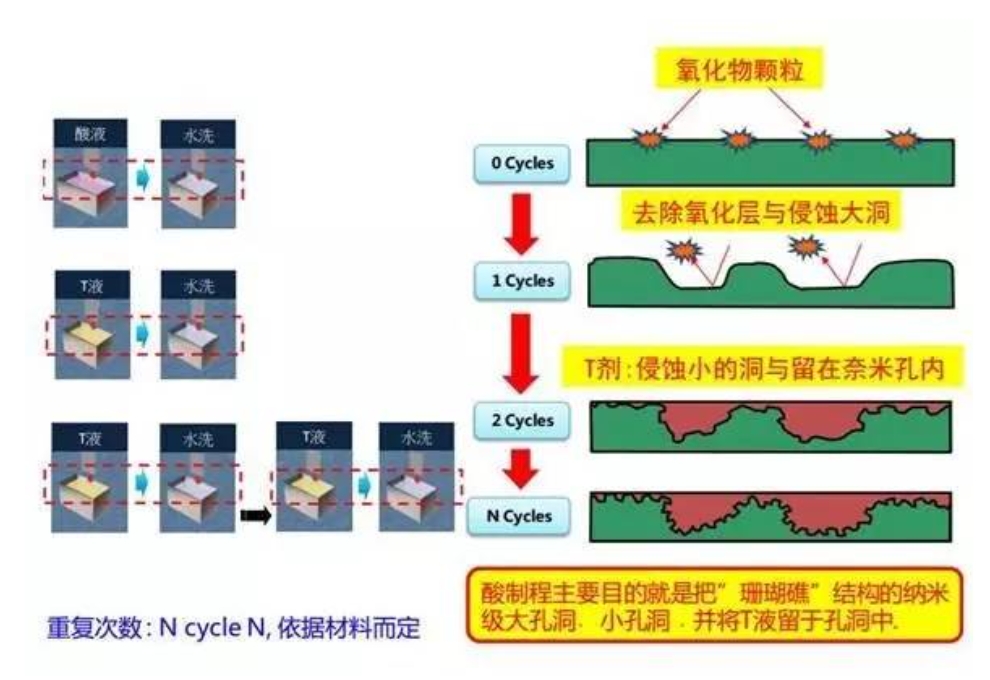
(5) Nano-Spritzgießen (NMT)
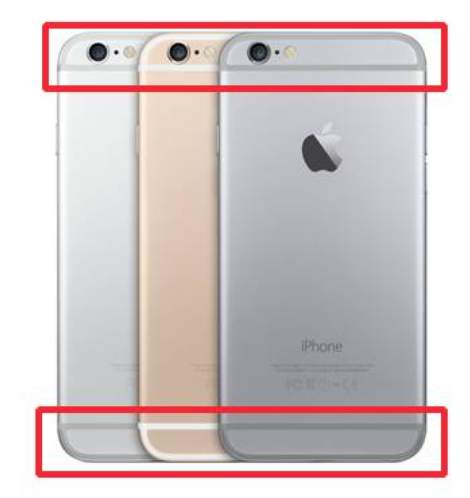
NMT (Nanoformtechnologie): Hierbei handelt es sich um ein Konstruktionsverfahren, das Metall und Kunststoff mithilfe von Nanotechnologie verbindet. Nach der Nanobehandlung der Metalloberfläche wird der Kunststoff direkt in die Metalloberfläche eingespritzt, sodass Metall und Kunststoff eine Einheit bilden. Die Nanoformtechnologie wird je nach Position des Kunststoffs in zwei Verfahrenstypen unterteilt:
1. Kunststoff, um das Erscheinungsbild der integrierten Formteile zu gewährleisten.
2. Kunststoff für das Erscheinungsbild der integrierten Formgebung
Technisches Merkmal
1. Das Produkt hat eine metallisch anmutende Textur.
2. Durch die Vereinfachung des Produktmechanismus ist das Produkt leichter, dünner, kürzer und kleiner und somit kostengünstiger als bei der CNC-Bearbeitung.
3. Senkung der Produktionskosten und Erhöhung der Haftfestigkeit sowie deutliche Reduzierung des Verbrauchs an entsprechenden Verbrauchsmaterialien.
Anwendbare Metall- und Harzmaterialien
1. Aluminium, Magnesium, Kupfer, Edelstahl, Titan, Eisen, verzinktes Blech, Messing.
2. Die Anpassungsfähigkeit der Aluminiumlegierung ist hoch, einschließlich der Serien 1000 bis 7000.
3. Harze einschließlich PPS, PBT, PA6, PA66, PPA.
4.PPS besitzt eine besonders hohe Bindungsstärke (3000N/cm²).
Anwendung
Handyhülle, Laptophülle usw.
2. Blasformen
Blasformen: Dabei wird das geschmolzene thermoplastische Rohmaterial aus dem Extruder in die Form gepresst und anschließend mit Luft beblasen. Das geschmolzene Rohmaterial dehnt sich unter dem Einfluss des Luftdrucks aus, passt sich der Wand des Formhohlraums an und kühlt schließlich ab und erstarrt zur gewünschten Produktform.
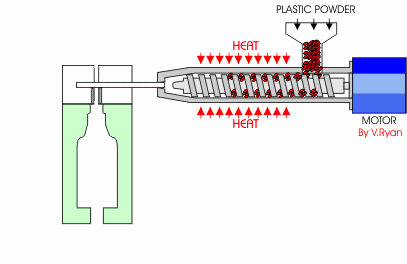
Das Blasformen wird in zwei Arten unterteilt: Folienblasformen und Hohlblasformen:
(1) Blasformen von Film
Beim Folienblasformen wird der geschmolzene Kunststoff aus dem kreisförmigen Spalt der Extruderdüse zu einem zylindrischen, dünnen Rohr extrudiert, während gleichzeitig Druckluft aus der Mittelöffnung des Kopfes in den Hohlraum des dünnen Rohrs geblasen wird. Dadurch wird das dünne Rohr zu einer schlauchförmigen Folie mit größerem Durchmesser (allgemein als Blasenrohr bekannt) aufgeblasen und anschließend nach dem Abkühlen aufgerollt.
(2) Hohlblasformen
Hohlblasformen ist ein Formgebungsverfahren, bei dem ein gummiartiger Rohling mithilfe von Gasdruck in der Formkavität zu einem Hohlkörper geformt wird. Es dient der Herstellung von Hohlprodukten aus Kunststoff. Zu den Herstellungsverfahren für Hohlblasformen zählen Extrusionsblasformen, Spritzblasformen und Streckblasformen.
1) Extrusionsblasformen: Beim Extrusionsblasformen wird der rohrförmige Rohling mithilfe eines Extruders extrudiert, in den Formhohlraum eingespannt und der Boden im heißen Zustand verschlossen. Anschließend wird Druckluft in den Hohlraum des Rohlings geblasen.
2) Spritzblasformen: Der verwendete Rohling wird im Spritzgussverfahren hergestellt. Der Rohling verbleibt im Formkern, und nachdem die Form durch Blasformen geschlossen wurde, wird Druckluft durch den Formkern geleitet, der Rohling wird weggeblasen, abgekühlt, und nach dem Entformen erhält man das Produkt.
Vorteil
Das Produkt zeichnet sich durch eine gleichmäßige Wandstärke, geringe Gewichtstoleranzen, einen geringen Nachbearbeitungsaufwand und geringe Abfallmengen an den Ecken aus; geeignet für die Herstellung großer Serien kleiner, feiner Produkte.
3) Streckblasformen: Der auf die Strecktemperatur erhitzte Rohling wird in die Blasform gegeben, die Längsstreckung erfolgt mit dem Streckstab, die Querstreckung und das Blasformen mit eingeblasener Druckluft, um so das Produkt zu erhalten.
Anwendung
1. Das Folienblasformen wird hauptsächlich zur Herstellung von Kunststofffolien eingesetzt.
2. Das Hohlblasformverfahren wird hauptsächlich zur Herstellung von hohlen Kunststoffprodukten verwendet (Flaschen, Verpackungsfässer, Gießkannen, Kraftstofftanks, Dosen, Spielzeug usw.).
3. Extrusionsformen
Extrusionsformen: Hauptsächlich geeignet für thermoplastische Kunststoffe, aber auch für gut fließfähige Duroplaste und verstärkte Kunststoffe. Beim Extrusionsverfahren wird das thermoplastische Rohmaterial mittels einer rotierenden Schnecke erhitzt und geschmolzen, anschließend mit dem gewünschten Querschnitt aus dem Extrusionskopf extrudiert, im Formwerkzeug fertig bearbeitet und schließlich im Kühler abgekühlt und verfestigt.
Technisches Merkmal
1. Niedrige Ausrüstungskosten.
2. Die Bedienung ist einfach, der Prozess leicht zu steuern, eine kontinuierliche automatisierte Produktion ist leicht zu erreichen.
3. Hohe Produktionseffizienz; Die Produktqualität ist einheitlich und dicht.
4. Durch den Wechsel der Matrize am Kopf können Produkte oder Halbfertigprodukte mit verschiedenen Querschnittsformen hergestellt werden.
Anwendung
Im Bereich der Produktentwicklung findet das Extrusionsverfahren breite Anwendung. Zu den extrudierten Produkten zählen Rohre, Folien, Stäbe, Monofilamente, Flachbänder, Netze, Hohlbehälter, Fenster, Türrahmen, Platten, Kabelummantelungen, Monofilamente und andere Profile.
Schließen Sie sich ABBYLEE an, um die unendlichen Möglichkeiten der Spritzgussverarbeitung zu entdecken und eine neue Ära der Kreativität einzuläuten.